Sonderverfahren für präzise Kunststoffbauteile, maßgeschneidert entwickelt und validiert
Wir entwickeln und realisieren Spezialprozesse für die Kunststofffertigung: vom Versuchsaufbau über Prototypen bis zur serienreifen Anlage. Präzise, wirtschaftlich und reproduzierbar – aus einer Hand bereitgestellt
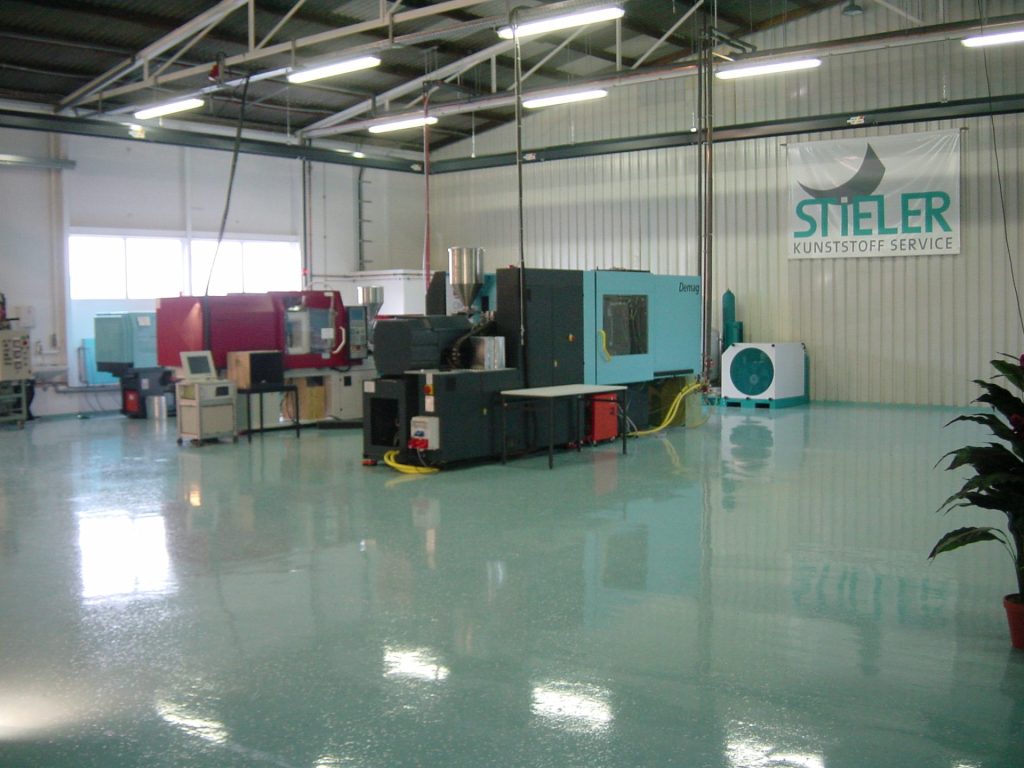
Unsere Sonderverfahren schließen die Lücke zwischen Idee und industrieller Produktion.
Wir kombinieren Prozessentwicklung, Anlagenbau und validierte Versuche, um komplexe Kunststoffteile mit stabiler Qualität, kürzeren Zyklen und geringeren Stückkosten herzustellen. Zuverlässig und nachhaltig.
SmartFoam® Verfahren
Ein besonderes Highlight der Fluidinjektion ist das von uns entwickelte und patentrechtlich geschützte physikalische Schäumverfahren SmartFoam®, welches auf jeder konventionellen Spritzgießmaschine einsetzbar ist und hervorragende Oberflächen mit extrem kurzen Zyklen erreicht.
AUSSEN KOMPAKT – INNEN GESCHÄUMT
Physikalisches Schäumen mit dem Stieler SmartFoam® System
Unser System ist ein innovatives physikalisches Schäumsystem im Thermoplastspritzguss.
Es erreicht Schaumstrukturen ohne chemisches Treibmittel, mit Top Oberfläche und geschäumtem Kern, auf konventionellen 1K Thermoplast Spritzgießmaschinen, mit kurzem Zyklus und geschlossenen Zellstrukturen. Eigenschaften, die bisher in dieser Kombination nicht verfügbar waren.
In der Extrusion war das physikalische Schäumen von Koax Kabeln und Profilen für die Möbel- und Autoindustrie schon angewandte Technik, da man die kontinuierliche Injektion von Stickstoff oder Kohlensäure leicht regeln konnte. Die Abzugsgeschwindigkeiten waren im Vergleich zum chemischen Schäumen um ein vielfaches erhöht worden. Den Prozess jedoch diskontinuierlich bei einer Spritzgussmaschine einzusetzen, war während der Entwicklung eine Herausforderung.
Auf der Wunschliste der Spritzgießer standen u. a. Punkte wie: Beibehaltung der vorhandenen Maschinentechnik, kürzere Zykluszeiten, keine Treibmittel oder Blasen auf der Oberfläche, geringeres Artikelgewicht, kalkulierbare, klare Patentlizenzen und geringe Modifikationen an der Werkzeugtechnik.
Das physikalische Schäumsystem wurde in Bezug auf das Mischen im Anguss-System entwickelt.
Dabei entstanden Produkte wie ein Schaltknauf aus TPE oder eine Hinterachsstrebe von einem Motorrad, versuchsweise mit Standard PP, die aber beide nie in Serie gingen.
Der Schaltknauf aus TPE war das erste Bauteil, das nach dem SmartFoam®-Verfahren (mit Kohlensäure als physikalisches Treibmittel) im Kaltkanal hergestellt wurde.
Die zu Versuchszwecken aus unverstärktem PP hergestellte Zugstrebe eines Motorrads wurde mit Kohlensäure geschäumt (ohne Nukleierungsmittel). Dazu wurde im Kaltkanalsystem ein Fluidinjektionssystem platziert und statische Mischelemente eingebaut.
Nachdem die Schmelze zu einem gewissen Anteil durch die konventionelle Spritzgießeinheit in die Kavität eingespritzt wird, injiziert man das Fluid im Kaltkanal oder auch im Heißkanal in die vorbei fließende Schmelze, mischt diese im statischen Mischer unter Druck zu einem noch nicht expandierten Schaum und passiert den darauf folgenden Anspritzpunkt. In der Kavität bildet die Teilfüllung bereits die Hautkomponente und das nachfolgende Schmelze-Fluid-Gemisch kann nun in der Kavität expandieren und damit die Form komplett füllen.
Als physikalisches Treibmittel kann Stickstoff (gasförmig) als einfachstes Treibmittel genutzt werden. Als Alternative kann aber auch Wasser Verwendung finden. Wenn Zykluszeiten dramatisch reduziert werden sollen oder sich der Rohstoff nicht mit Stickstoff verbinden mag, kann auch flüssige Kohlensäure injiziert werden.
Die Expansionskälte des physikalischen Mediums ist so groß, dass der Schmelze von innen durch die Schaumbildung mehr Wärme entzogen wird, als die Form in der Lage ist, von außen abzuführen.
Allein diese Zykluseinsparung macht das System zu einem der interessantesten Spritzgießsysteme.
Ein chemisches Treibmittel muss unter Umständen mit der Schmelze soweit erhitzt werden, dass der Kickpunkt, also der Zündpunkt für den Schäumvorgang gestartet werden kann. Dabei wird die Schmelze oft unnötig hoch erhitzt, was danach natürlich zu einer höheren Temperaturdifferenz und längerem Abkühlvorgang führt. Das chemische Treibmittel bildet während der Blasenbildung heiße Blasen, die während der Expansion aufplatzen und zu offenen Zellstrukturen führen. Ein sehr langer Zyklus ist die Folge bei Verwendung des chemischen Treibmittels.
Je nach physikalischem Treibmittel können Zykluseinsparungen von mehr als 50 % mit dem Stieler SmartFoam® System erreicht werden.
CoolFlow Verfahren –
Heißer Zyklus durch coole Gasinjektionstechnik
Die Stieler Kunststoff Service GmbH entwickelte 2001 die Gaskühltechnik, die innerhalb weniger Monate in Serie umgesetzt wurde.
Heute stehen die Anlagen weltweit im Serieneinsatz. Darunter Tschechien, Ungarn, Brasilien, USA, China, England, Spanien und Deutschland.
Die Gasinjektion ist ein Sonderverfahren im Bereich des Kunststoff-Spritzgussprozesses.
Hier wird ein Gas, meist Stickstoff, in den Kunststoff eingespritzt, um gezielt Hohlräume zu schaffen. Diese Hohlräume bewirken eine gleichmäßigere Spannung innerhalb des Kunststoffteils und eine Reduzierung des Teilegewichts. Je nach Verfahren kann der Zyklus durch den Gasnachdruck verkürzt werden.
Bei manchen Produkten wird jedoch ein Gaskanal kreiert, der nicht ideal vom Gas „auszuschälen“ ist, da sich durch unterschiedliche Strömungsgeschwindigkeiten Masseanhäufungen bilden. Diese Masseanhäufungen führen zu Zyklusverlängerungen. Dramatisch sind die Auswirkungen durch Nachschwindung; das Produkt verzieht sich und kann nicht mehr als maßhaltig betrachtet werden.
Genau hier setzen wir mit unserer Technologie an: kaltes Gas mit dem COOL FLOW SYSTEM.
Da durch das Verdichten des Gases Hitze erzeugt wird, lässt sich eine effektive Kühlung des Gases nur im Hochdruckbereich durchführen. Bei ca. 350 bar wird der Stickstoff auf eine Temperatur von ca. – 25°C gekühlt. Dieser wird dann den speziell dafür modifizierten Regelventilen und Injektoren zugeführt und langsam durch den Produkthohlraum gespült.
Der Gasinjektionsprozess wird anfangs konventionell durchgeführt. Erst nachdem die volumetrische Schwindung des Kunststoffes weitgehend abgeschlossen ist (nach ca. 5 – 10 sek.) wird mit einem speziell entwickelten Entlüftungsstift in den Hohlraum eingestochen um dann unter Gegendruck mit dem kalten Gas durch den Hohlraum zu spülen.
Die Zyklusverkürzung lag zwischen 25 – 40%. Die Maßhaltigkeit wird erheblich verbessert, da die Entformungstemperatur der Masseanhäufungen ähnlich denen in den normalen Wandbereichen ist.
Die Entformungstemperatur wurde bei z. B. PP von 110°C auf weniger als 70°C abgesenkt; und das auch in der erheblich reduzierten Zykluszeit.
Weitere Leistungen
Gas-Außendruck
Von der B-Seite des Produktes wird Gas zwischen Werkzeugoberfläche und Rückseite gepresst um meist über die komplette Fläche, ähnlich einem Spritzprägeprozess. Extrem geringe Eigenspannungen im Produkt, keine Einfallstellen auf der A-Seite, Gewichtsreduzierung sowie eine Verkürzung der Zykluszeit.
Projektilinjektion
Ein speziell designtes Projektil wird mit der Schubkraft von Gas oder Wasser durch den Kunststoff gedrückt und
somit ein gezielt gleichmäßigen Hohlraum geschaffen. Selbst vergleichsweise große Hohlraumquerschnitte lassen sich in geeigneten Bauteilen gleichmäßig und präzise herstellen.
Gasgegendruck
Eine Abdichtung in der Formtrennung und eine Gaseinleitung vom letzten Füllpunkt aus, können mit diesem Verfahren zu mehreren positiven Effekten während der Einspritzphase führen. Gleichmäßiger Druck der Schmelzefront an die Formoberfläche während der Füllung ohne Umschaltmarkierungen, eine homogene Prägung der Oberflächenstruktur, eine einheitliche Porengröße bei geschäumten Rohstoffen und vorzeitiges Ausdiffundieren von flüchtigen Additiven wird
während der Füllung verhindert.
Gasinjektion mit metallischen Schmelzen
Bereits 1997 wurden von Ing. Ulrich Stieler Bauteile im Zink-Druckguss mit Hilfe der Gasinjektion hergestellt.
Vorteile: Gewichtsreduktion und Funktionsgenerierung der Hohlräume im Metallbauteil wie Kühlwasser oder Ölführung.
Starten Sie Ihr Sonderverfahren schneller mit uns
Zeit, Risiko und Kosten senken.
Adresse
Wittenstraße 12-14, 38640 Goslar, Germany
Kontakt
Tel.: +49 (0) 5321 334 550
E-Mail: info@stieler.de
© 2026 Stieler Kunststoff Service GmbH | Impressum | Datenschutz